


Leitfaden zum Gewinderollen: Methoden, Werkzeuge und Qualitätskontrolle

Einführung
Beim Gewindewalzen werden Außengewinde durch plastische Verformung des Metalls anstatt durch Abtragen geformt. Dieser Unterschied beeinflusst Festigkeit, Oberflächengüte, Produktionsgeschwindigkeit und Kosten. Für Hersteller, die zwischen Walzen und spanender Bearbeitung wählen, hat der Prozess praktische Auswirkungen auf die Werkzeugauswahl, die Materialeignung, die Maßhaltigkeit und die Prüfstandards. Dieser Leitfaden erläutert die wichtigsten Gewindewalzverfahren, die Maschinen und Werkzeuge für gleichbleibende Ergebnisse sowie die Qualitätskontrollen zur Vermeidung von Fehlern wie Steigungsfehlern, mangelhafter Oberflächenbeschaffenheit oder Profilabweichungen. Darauf aufbauend behandelt der Hauptteil des Artikels die Prozessgrundlagen, die Auswahl der Ausrüstung und die erforderlichen Kontrollen für eine zuverlässige und reproduzierbare Gewindeproduktion.
Warum das Gewinderollen für Kosten, Festigkeit und Produktion wichtig ist
Bei der Bewertung von Befestigungslösungen in unseren Fertigungsanlagen weise ich immer wieder auf das Gewindewalzen als wegweisendes Verfahren hin. Anders als bei herkömmlichen Bearbeitungsverfahren, bei denen Material abgetragen wird, um eine Form zu erzeugen, basiert das Walzen ausschließlich auf präziser plastischer Verformung. Dieser grundlegende Unterschied bestimmt unsere Herangehensweise an die Bauteilkonstruktion, die strukturelle Integrität und die Wirtschaftlichkeit der gesamten Produktion.
Definition des Gewinderollens in der Fertigung
Um das Gewindewalzen präzise zu definieren, erkläre ich es meinen Ingenieurteams als Kaltumformverfahren. Gehärtete Stahlwerkzeuge pressen sich in die Oberfläche eines rotierenden zylindrischen Rohlings und verdrängen das Metall, um die Gewindegänge und -spitzen zu formen. Da das Material nicht geschnitten wird, bleibt die natürliche Struktur des Metalls erhalten; stattdessen wird sie kontinuierlich an die Kontur des Gewindes angepasst.
Ich habe beobachtet, dass dieser ununterbrochene Faserverlauf die Zugfestigkeit des Gewindebereichs um 20 % bis 30 % erhöht und gleichzeitig die Dauerfestigkeit deutlich verbessert. Darüber hinaus erzeugt der immense Druck der Schneidwerkzeuge Druckeigenspannungen an den Gewindegrundkanten. Diese Eigenschaft nutzen wir bei der Herstellung von dynamisch belasteten Verbindungselementen, da sie die Dauerfestigkeit im Vergleich zu gleichwertigen geschnittenen Gewinden um bis zu 50 % steigern kann.
Wann das Gewinderollen dem Gewindeschneiden überlegen ist
Ich empfehle stets das Gewindewalzen gegenüber dem Gewindeschneiden, wenn Materialeffizienz und hohe Produktionsmengen im Vordergrund stehen. Da beim Walzen Material verdrängt statt abgetragen wird, erzielen wir Einsparungen von 15 % bis 20 % beim Rohmaterialdurchmesser. Der Rohling muss lediglich den Flankendurchmesser des Gewindes aufweisen, nicht den größeren Außendurchmesser, der beim Schneiden erforderlich wäre.
| Prozesscharakteristik | Gewinderollen | Gewindeschneiden |
|---|---|---|
| Materialabfall | 0 % (Schrottfrei) | 15 % - 20 % |
| Zugfestigkeit | Erhöht durch Kaltverformung | Ausgangswert (unverändert) |
| Produktionsgeschwindigkeit | 200 - 1.000+ ppm | 20 - 60 ppm |
| Oberflächenbeschaffenheit | 8 - 32 Mikrozoll | 63 - 125 Mikrozoll |
| Ideale Härte | Unter 32 HRC | Über 40 HRC möglich |
Neben der Materialeinsparung sind die von uns erreichten Geschwindigkeiten unübertroffen. Während das Schneiden etwa 30 Teile pro Minute ermöglicht, übersteigt das Walzen mit Standardmaschinen problemlos 300 Teile pro Minute. Ich greife nur dann auf das Schneiden zurück, wenn es um nicht duktile Werkstoffe, hochspezialisierte Prototypen in Kleinserien oder Innengewinde mit komplexen Sacklochgeometrien geht.
Gewinderollmethoden, Werkzeuge und Prozessvariablen
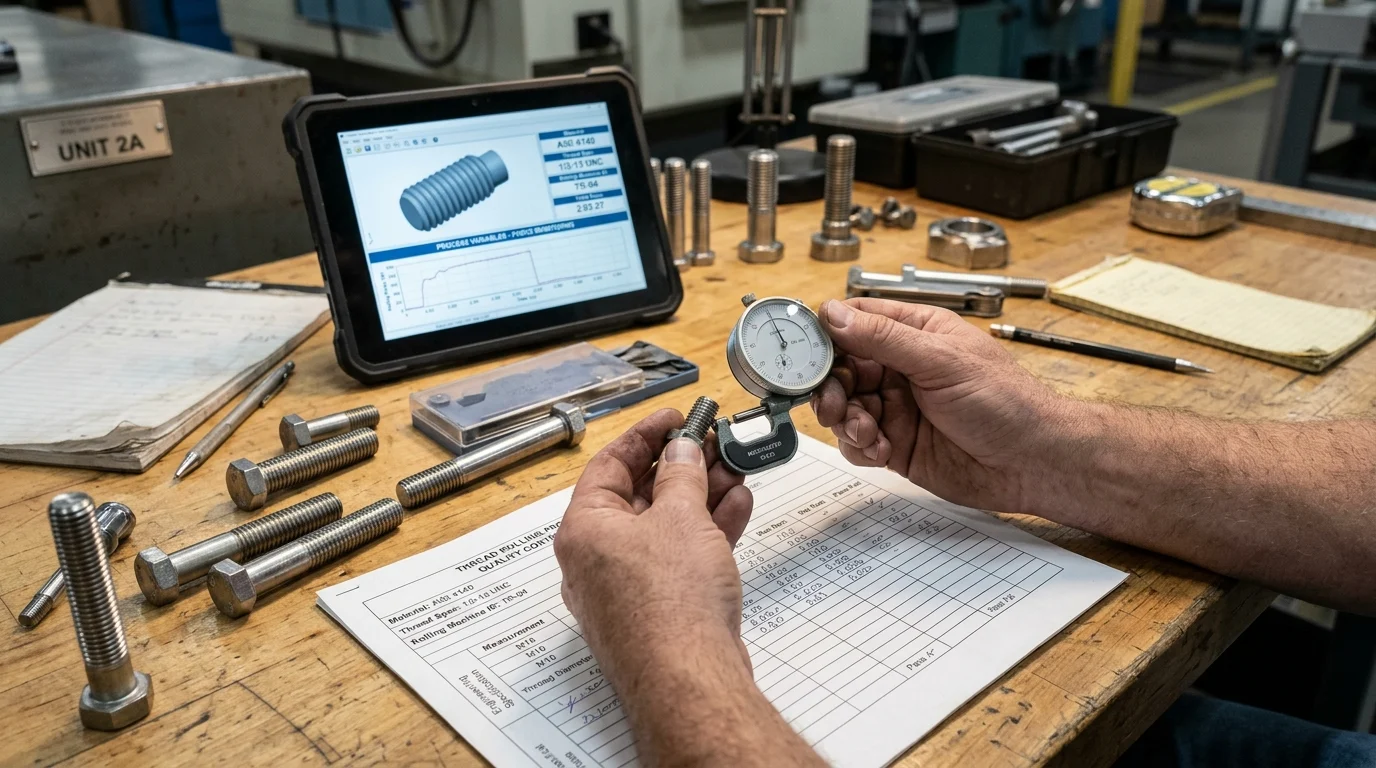
Um eine optimale Gewindequalität zu erreichen und unsere Produktionseffizienz aufrechtzuerhalten, müssen wir das Walzverfahren sorgfältig auf die jeweilige Geometrie des Verbindungselements abstimmen und gleichzeitig unsere Werkzeug- und Umgebungsvariablen streng kontrollieren.
Vergleich von Flach- und Zylindermatrizen
In meiner Praxis bewerte ich drei primäre Gewindewalzverfahren anhand der Bauteilanforderungen. Das Flachwalzen ist nach wie vor unser Standardverfahren für die Serienfertigung. Mithilfe zweier rechteckiger Walzwerkzeuge – eines stationären und eines beweglichen – verarbeiten wir Standardbefestigungselemente mit zuverlässigen Geschwindigkeiten von 200 bis 400 Teilen pro Minute.
Bei größeren Durchmessern, oft über 2 Zoll, oder bei hohlen Rohrbauteilen wechsle ich zum zylindrischen Gesenkwalzen. Dieses Verfahren nutzt zwei oder drei rotierende Kreiswalzen, die eine radiale Umformkraft von bis zu 20 Tonnen aufbringen. Dadurch lässt sich die Eindringgeschwindigkeit präzise steuern und das Quetschen dünnwandiger Teile verhindern.
Auswahl von Werkzeugen, Materialien und Schmierstoffen
Die Auswahl der richtigen Werkzeuge und Prozessparameter bestimmt die Standzeit unserer Werkzeuge und die Produktkonsistenz. Ich verwende üblicherweise Werkzeuge aus D2-Werkzeugstahl oder M2-Schnellarbeitsstahl. Diese Werkzeuge werden wärmebehandelt, um eine Härte von 58 bis 62 HRC zu erreichen und so extremen Umformdrücken ohne vorzeitigen Verschleiß oder Verformung standzuhalten.
Das Werkstückmaterial selbst muss sorgfältig geprüft werden. Ich achte auf eine Härte unter 32 HRC und eine Mindestdehnung von 12 %, um einen reibungslosen Materialfluss ohne Bruch an den Gewindespitzen zu gewährleisten. Darüber hinaus ist die Schmierung in dieser Umgebung mit hoher Reibung von entscheidender Bedeutung. Wir verwenden spezielle, schwefelhaltige Kühlöle mit Viskositäten von ISO VG 32 bis 68. Diese Schmierung leitet die beim Umformen entstehende intensive Wärme ab und spült Mikroverunreinigungen weg. Dadurch verlängert sich die Standzeit unserer Werkzeuge um bis zu 40 %.
Qualitätskontrolle und Prozessentscheidungen beim Gewinderollen
Ganz gleich wie ausgefeilt unsere Werkzeugausstattung ist, die strenge Qualitätskontrolle bleibt das absolute Rückgrat unserer Gewinderollprozesse. Aufgrund der hohen Prozessgeschwindigkeit kann bereits ein geringfügiger Kalibrierungsfehler innerhalb weniger Minuten Tausende fehlerhafter Teile verursachen.
Prüfmethoden und häufige Mängel
Ich setze auf eine bewährte Kombination aus taktiler Messung und automatisierter Sichtprüfung, um enge Toleranzen einzuhalten. In der Fertigung verwenden wir routinemäßig Gut/Ausschuss-Ringlehren, um sicherzustellen, dass der Flankendurchmesser innerhalb der Standardtoleranz von ± 0,025 mm (0,001 Zoll) bleibt. Bei kritischeren Bauteilen für die Luft- und Raumfahrt integriere ich Lasermikrometer und optische Komparatoren, um die Gewindeflankenwinkel und Grundradien zu überprüfen.
Während der Produktion schule ich meine Maschinenbediener aktiv darin, häufige Kaltumformungsfehler wie Splitter, Abplatzungen oder unvollständig gefüllte Gewindespitzen zu erkennen. Unvollständige Füllung tritt typischerweise auf, wenn der Rohlingsdurchmesser nur um 0,05 mm zu klein ist, wodurch das verdrängte Material die Spitze nicht vollständig ausbilden kann. Nicht übereinstimmende Gewinde, ein weiteres häufiges Problem, deuten in der Regel auf eine mangelhafte Synchronisation der Werkzeuge oder einen falschen Vorschubwinkel hin und erfordern eine sofortige Maschinenkalibrierung.
Die endgültige Prozesswahl treffen
Bei der endgültigen Auswahl des Verfahrens für ein neues Bauteil wäge ich die anfänglichen Werkzeugkosten direkt gegen die geplante Produktionsmenge ab. Die Anschaffungskosten für einen kundenspezifischen Satz Gewinderollwerkzeuge können je nach Gewindesteigung und geometrischer Komplexität zwischen 500 und 2.500 US-Dollar liegen.
Wichtigste Erkenntnisse
- Die wichtigsten Schlussfolgerungen und Begründungen für das Thread Rolling
- Spezifikationen, Konformitätsprüfungen und Risikobewertungen sollten vor der endgültigen Zusage überprüft werden.
- Praktische nächste Schritte und Hinweise, die Leser sofort anwenden können
Häufig gestellte Fragen
Was ist Gewinderollen?
Beim Gewindewalzen handelt es sich um ein Kaltumformverfahren, bei dem gehärtete Walzen Metall auf einem Rohling verdrängen, um Außengewinde zu erzeugen, ohne Material abzutragen.
Warum sollte man das Gewinderollen dem Gewindeschneiden vorziehen?
Es liefert in der Regel stärkere Gewinde, eine bessere Ermüdungslebensdauer, glattere Oberflächen, weniger Materialabfall und eine wesentlich höhere Produktionsgeschwindigkeit.
Welche Thread-Rolling-Methode sollte ich verwenden?
Verwenden Sie Flachwerkzeuge für gängige Befestigungselemente in großen Stückzahlen, Zylinderwerkzeuge für größere oder dünnwandige Teile und Planetenwalzwerkzeuge für maximale Geschwindigkeit bei kleinen Teilen.
Welche Werkstoffe eignen sich zum Gewindewalzen?
Die besten Ergebnisse werden mit duktilen Werkstoffen unter etwa 32 HRC mit einer Dehnung von mindestens 12 % erzielt, damit das Metall fließen kann, ohne zu reißen.
Wie kann ich die Qualitätskontrolle beim Gewindewalzen verbessern?
Überprüfen Sie regelmäßig den Rohlingsdurchmesser, die Materialhärte, den Zustand der Matrize, die Schmierung und die Gewindeabmessungen, um Risse an der Gewindespitze, schlechte Oberflächenbeschaffenheit und Maßabweichungen zu vermeiden.