

Filières à filetage plat Gimlet : Spécifications de l’acheteur

Dans la fabrication de vis en grande série, une petite erreur de conception peut engendrer un problème de production majeur. Le formage des vis autotaraudeuses, des vis à tôle et des vis à bois exige des matrices qui ne se contentent pas de réaliser un filetage uniforme ; elles doivent également forger une pointe acérée qui pénètre efficacement dans le matériau sans pré-perçage. Aux vitesses de rotation des machines de 300 à 800 parties par minuteLe matériau de la matrice, sa dureté, son revêtement, sa géométrie, sa lubrification et la préparation de l'ébauche influencent tous le rendement, la durée de vie de l'outil et les performances des fixations. Ce guide explique les principales spécifications d'achat que les ingénieurs doivent examiner avant de commander des matrices de roulage de filetage plat, en mettant l'accent sur la durabilité, la précision dimensionnelle, la qualité du point de filetage et la stabilité de la production à grande vitesse.
Pourquoi les filières à filetage plat Gimlet sont-elles importantes ?
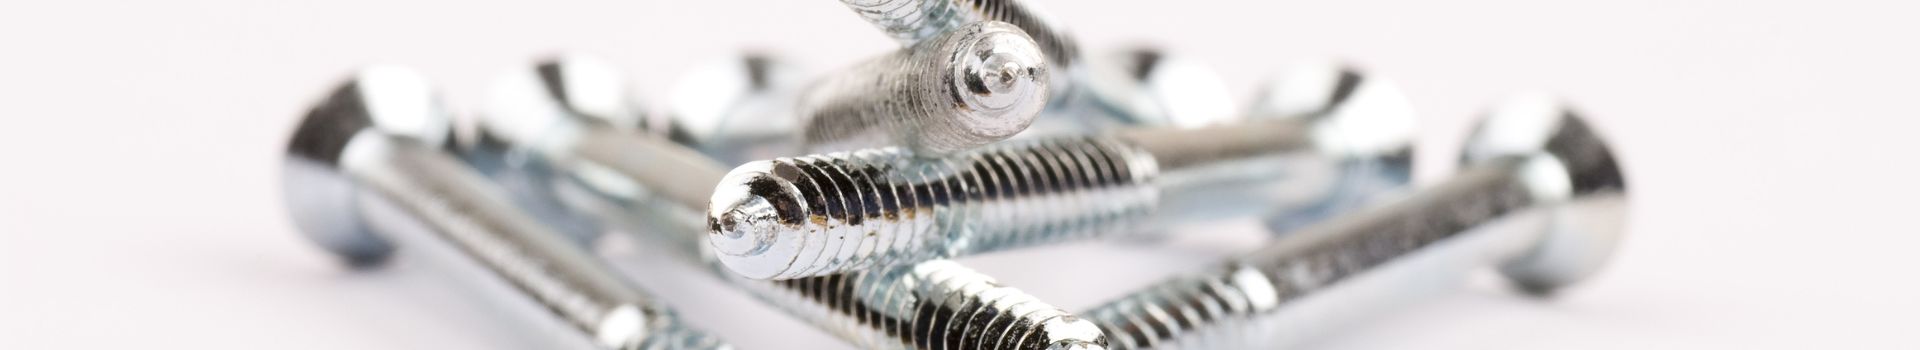
Les matrices de filetage à pointe Gimlet sont des composants d'outillage essentiels à la fabrication de vis autotaraudeuses, de vis à tôle et de vis à bois. Contrairement aux matrices de filetage classiques qui forment simplement un filetage le long d'une ébauche cylindrique uniforme, les matrices à pointe Gimlet doivent relever le défi unique d'extruder simultanément le filetage et de forger une pointe acérée. Cette pointe Gimlet devant percer et s'engager dans le matériau sans pré-perçage, la capacité de la matrice à déplacer le métal avec précision à l'extrémité de la vis est primordiale. Le procédé de filetage par roulage utilise une matrice fixe et une matrice mobile pour extruder l'ébauche et lui donner sa forme finale par une pression extrême, et non par usinage. Les machines de filetage par roulage à grande vitesse fonctionnent couramment à des cadences de 300 à 800 pièces par minute. À ces vitesses de production élevées, les matrices plates doivent présenter une intégrité structurelle exceptionnelle. Le succès repose également fortement sur les interactions de l'ensemble du système – notamment l'alignement précis de la matrice, la rigidité de la machine et le maintien sûr de la pièce – afin de garantir un fonctionnement continu sans microfissures.
Objectifs clés de production
L'objectif principal de la production de matrices à filetage plat est de maximiser la durée de vie de l'outil tout en garantissant une précision dimensionnelle rigoureuse pour les grandes séries. Si les fabricants de fixations visent souvent des rendements élevés par jeu, la durée de vie réelle de la matrice varie considérablement selon la taille de la vis, le pas, le type de machine et le matériau du fil vierge (par exemple, acier au carbone 1022 ou acier inoxydable 304 à écrouissage). Atteindre ces volumes exige une optimisation du flux de matière. Ce flux est fortement influencé par des facteurs opérationnels tels qu'une lubrification adéquate, le choix du liquide de refroidissement et la qualité du fil vierge, notamment un décalaminage et un phosphatage appropriés. Les objectifs secondaires de production comprennent la réduction des temps de réglage machine et l'obtention d'une forme finale précise, éliminant ainsi les opérations de pointage secondaires.
Problèmes courants de qualité et de performance
Des pointes de vis défectueuses compromettent directement les performances de la fixation finie, entraînant un arrachement, un engagement retardé du matériau ou une rupture structurelle lors de l'installation. Un problème de qualité fréquent en laminage à grande vitesse est le glissement de la filière, qui se produit lorsque le frottement dynamique entre l'ébauche de fil et la face de la filière est insuffisant. Ce manque d'adhérence, souvent aggravé par une lubrification inadéquate ou une mauvaise préparation de l'ébauche, provoque des défauts de recouvrement ou des plis au niveau du filetage. De plus, si le désalignement de la filière dépasse les limites acceptables pour la taille et le pas de la vis, le volume de matériau déplacé au niveau du filetage devient disproportionné. Ce désalignement provoque la rupture de la pointe pendant le laminage ou la formation d'une pointe excentrée et émoussée. L'usure prématurée au niveau de la zone de faux-rond de la filière est un autre obstacle fréquent aux performances, nécessitant généralement un remplacement anticipé de l'outil.
Spécifications critiques des matrices à vérifier

Le choix des spécifications appropriées pour les matrices de laminage à filetage plat des vis à cardan détermine à la fois les propriétés mécaniques de la fixation finie et le rendement global de l'équipement (OEE) de l'opération de laminage. Les ingénieurs en approvisionnement doivent évaluer les propriétés métallurgiques ainsi que les tolérances géométriques précises afin de garantir un déplacement optimal de matière.
Matériau, dureté et revêtement
La durabilité d'une matrice plate repose sur le matériau de son substrat et le traitement thermique qui s'ensuit. Les matrices standard utilisent généralement de l'acier rapide D2 ou M2, tandis que les applications haut de gamme exigeant une résistance extrême aux chocs font souvent appel à des alliages DC53 ou M42. La dureté doit être rigoureusement contrôlée, généralement entre 60 et 64 HRC, afin d'équilibrer la résistance à l'usure de surface et la ténacité à cœur.
| Le matériau | Dureté typique (HRC) | Indice de robustesse | Durée de vie prévue (relative)* |
|---|---|---|---|
| Acier à outils D2 | 58 - 60 | Modéré | Ligne de base |
| Acier rapide M2 | 61 - 63 | Haut | 1,5x à 2x la valeur de base |
| Acier pour travail à froid DC53 | 60 - 62 | Très élevé | 2x à 3x la ligne de base |
Les traitements de surface améliorent encore les performances en réduisant le coefficient de frottement et en empêchant le soudage à froid entre l'ébauche et la matrice. Des revêtements tels que le nitrure de titane (TiN) ou le carbonitrure de titane (TiCN) sont fréquemment appliqués par dépôt physique en phase vapeur (PVD). Ces revêtements augmentent considérablement la dureté de surface, prolongeant ainsi la durée de vie opérationnelle dans les environnements de formage soumis à de fortes contraintes.
Géométrie du filetage, tolérance et état de surface
La géométrie du filetage doit tenir compte du déplacement volumétrique spécifique nécessaire à la formation d'une pointe nette et concentrique. L'angle de conicité de la filière, qui varie selon la taille de la vis, le pas, le type de machine et le matériau, détermine directement la capacité de pénétration de la pointe de la vis. L'état de surface à l'intérieur des cavités de la filière est tout aussi critique ; une rugosité moyenne (Ra) contrôlée est généralement requise pour assurer un écoulement régulier du matériau et éviter les micro-déchirures sur les crêtes du filetage. De plus, la tolérance de pas cumulée sur toute la surface de la filière doit être maintenue dans des limites strictes et adaptées à la taille afin de garantir que la vis finie réponde aux normes de contrôle internationales, telles que l'ASME B18.6.1, sans blocage dans la bague de contrôle.
Comment comparer les fournisseurs et réduire les risques
L'acquisition stratégique de matrices de laminage pour filetage plat à vis sans fin nécessite d'aller au-delà d'une simple analyse du coût unitaire pour évaluer le coût total de possession (CTP). Étant donné que l'outillage influe directement sur la disponibilité des machines et les taux de rebut des fixations, le choix d'un fournisseur hautement qualifié permet de limiter les risques importants liés à la production en aval. Cependant, des substrats et des revêtements de qualité supérieure ne garantissent pas automatiquement un retour sur investissement positif ; la rentabilité dépend fortement des taux horaires des machines, de la fréquence de changement d'outillage, de la taille des lots et du matériau laminé (par exemple, acier inoxydable à écrouissage par rapport à l'acier doux au carbone).
Un facteur déterminant du coût total de possession (TCO) est la maintenance des outils. Les acheteurs doivent évaluer les stratégies de revêtement et les limites d'affûtage. Il est important de noter que ces limites varient selon le substrat et que des resurfaçages répétés peuvent dégrader la géométrie de conicité critique, ce qui détermine souvent la fin de vie de l'outil. La compréhension de ces limites est essentielle pour une prévision des coûts précise.
Critères d'évaluation des fournisseurs
Lors de l'évaluation des fabricants potentiels de matrices, la précision d'ingénierie et les capacités d'assurance qualité sont primordiales. Les acheteurs doivent vérifier que le fournisseur utilise la rectification de profils CNC multiaxes plutôt que des procédés de fraisage manuels obsolètes. La rectification CNC garantit des profils de filetage constants et des angles de conicité précis pour plusieurs lots d'outillage. Les fournisseurs doivent être en mesure de fournir des rapports d'inspection dimensionnelle détaillés, réalisés à l'aide de machines à mesurer tridimensionnelles (MMT) et de comparateurs optiques. Sur le plan logistique, les délais de livraison standard pour les profils sur mesure varient généralement de 4 à 6 semaines, tandis que les quantités minimales de commande (QMC) se situent généralement entre 5 et 10 unités afin de justifier les coûts de mise en production.
Points clés à retenir
- Spécifiez les matrices en fonction de la taille de la vis, du pas, du matériau de l'ébauche et du type de machine, car la durée de vie des matrices varie considérablement selon ces variables de production.
- Vérifiez que le matériau de la matrice et le traitement thermique correspondent à l'application, avec D2 ou M2 pour un travail standard et DC53 ou M42 pour des exigences d'impact plus élevées.
- Contrôler la lubrification, le choix du liquide de refroidissement, le détartrage et le revêtement phosphaté afin de réduire le glissement, les défauts de chevauchement et les filetages pliés au niveau de la pointe de la vrille.
- Maintenez un alignement précis de la matrice et une rigidité de la machine lors de la production de 300 à 800 pièces par minute afin d'éviter les microfissures et le formage instable.
- Inspectez régulièrement la zone de dégagement et la zone de formation de la pointe, car une usure prématurée à ces endroits peut entraîner un remplacement prématuré de la matrice et réduire la qualité des fixations.
Foire aux questions
Qu'est-ce qui différencie les filières à filetage plat à vis Gimlet des filières standard ?
Ils doivent former à la fois le filetage et la pointe effilée en une seule opération de laminage, ce qui nécessite un déplacement contrôlé du métal à l'extrémité plutôt que de simplement former des filetages sur une ébauche cylindrique.
Quels matériaux de matrices sont couramment utilisés pour la production de vis en grande série ?
Les choix courants incluent l'acier à outils D2 et M2 pour les applications standard, tandis que le DC53 ou le M42 peuvent être spécifiés lorsqu'une résistance aux chocs, une résistance à l'usure ou une durée de vie plus longue sont requises.
Quelle vitesse de production les acheteurs doivent-ils prendre en compte lors du choix des matrices ?
Les machines à rouler les filetages à grande vitesse fonctionnent souvent à une cadence de 300 à 800 pièces par minute ; la résistance de la matrice, la précision de l'alignement, la lubrification et la rigidité de la machine doivent donc toutes permettre un fonctionnement continu à la vitesse cible.
Pourquoi les pointes de vis à cardan s'émoussent-elles, deviennent-elles excentrées ou fissurées ?
Les causes courantes incluent un mauvais alignement de la matrice, un flux de matière insuffisant, une préparation insuffisante de l'ébauche, une lubrification incorrecte ou une usure excessive dans la zone de sortie de la matrice, autant d'éléments qui affectent la précision du formage de la pointe.
Comment les acheteurs peuvent-ils améliorer la durée de vie des filières de laminage à filetage plat ?
Spécifiez l'acier à outils approprié, la dureté, le revêtement, la géométrie précise et la lubrification compatible, puis contrôlez la qualité des ébauches par décalaminage, revêtement phosphaté et matériau de fil constant.