

Les vis à bois conçues pour une pénétration rapide dans le bois dense ne dépendent pas seulement d'une pointe acérée ; elles reposent sur des filetages précisément formés qui agrippent, coupent et résistent à la rupture sous charge. matrices de laminage à filetage plat Les outils de formage à froid spécialisés pour les vis à bois à pointe concave permettent de façonner ces profils agressifs à des cadences industrielles, atteignant souvent plusieurs centaines de pièces par minute avec la machine et l'ébauche appropriées. Ce guide explique le fonctionnement des matrices, l'importance de coordonner la pointe concave ou cannelée avec le processus de laminage, et comment les filetages formés à froid améliorent la résistance, la durabilité et la facilité d'installation par rapport aux filetages coupés.
Comprendre les filières à filetage plat pour vis en bois avec cuillères
Les filières à filetage plat conçues pour les vis à bois à pointe concave constituent un segment spécialisé de l'outillage de formage à froid. Ces instruments de précision sont essentiels à la fabrication de fixations nécessitant des profils de filetage agressifs, garantissant une pénétration efficace dans les bois denses sans pré-perçage. La maîtrise de l'utilisation de ces filières est indispensable pour optimiser la production de fixations.
Définition du produit et applications principales
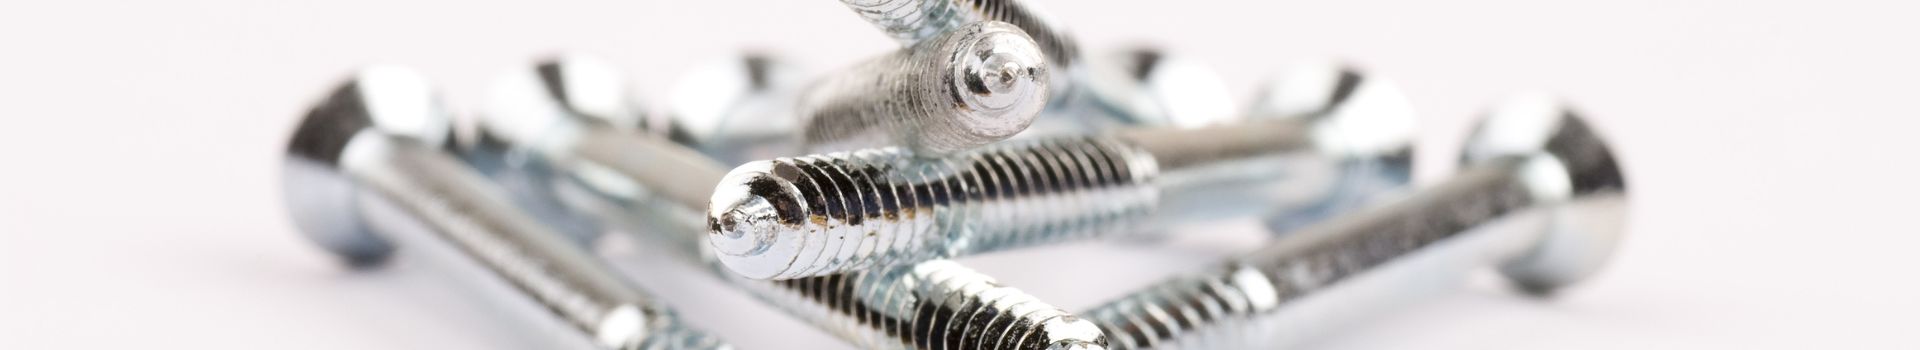
Une vis à bois à pointe concave possède une cannelure spéciale à son extrémité, conçue pour retenir et évacuer les débris de bois lors de sa pose. Bien que les termes soient parfois utilisés indifféremment, il est important de distinguer les pointes concaves ou à tarière classiques de la pointe de type 17, qui désigne une géométrie de cannelure de coupe spécifique et normalisée. Les matrices de laminage à plat utilisées pour fabriquer ces fixations sont composées de deux plaques rectangulaires usinées : l’une fixe et l’autre mobile. Lorsque l’ébauche pré-pointée et non filetée est laminée entre les plaques sous pression mécanique, les arêtes rectifiées avec précision de la matrice déplacent le métal pour former le filetage profond et espacé caractéristique des vis à bois. Il est important de noter que la pointe concave est généralement réalisée par une opération de pointage ou d’entaillement séparée, avant le laminage ; la matrice de laminage à plat doit être parfaitement adaptée à cette ébauche préformée.
Ces filières sont indispensables dans les environnements industriels fournissant les secteurs des terrasses, de l'ébénisterie et du bois de construction. La production de ces profils de filetage asymétriques exige des filières dotées de zones de glissement et d'adhérence spécifiques afin d'empêcher le dérapage de l'ébauche lors de la rotation initiale.
Comment les filières à filetage plat influencent les performances des vis
L'utilisation de filières à filetage plat améliore considérablement les propriétés mécaniques des vis à bois finies. Le procédé de formage à froid, en déplaçant plutôt qu'en sectionnant la structure interne du grain du matériau, confère aux vis obtenues une résistance à la traction et au cisaillement supérieure à celle des vis usinées ou découpées. Les forces de compression appliquées lors du laminage écrouissent également les crêtes du filetage, améliorant ainsi la durabilité globale et les performances de vissage de la vis.
De plus, le calibrage précis des matrices garantit un alignement parfait du filetage avec la pointe concave préformée, ce qui influe directement sur la capacité de la vis à prévenir le fendillement du bois lors d'une installation rapide. Les machines à fileter modernes utilisant ces matrices spécialisées fonctionnent à haute vitesse. Selon le diamètre de l'ébauche, la composition du matériau et les capacités de la machine, les cadences de production peuvent atteindre plusieurs centaines de pièces par minute, optimisant ainsi le rendement tout en respectant des tolérances géométriques strictes.
Spécifications clés et comparaison des performances

Le choix de la filière de filetage plat optimale nécessite une évaluation des paramètres techniques, de la compatibilité dimensionnelle et des propriétés métallurgiques. Les acheteurs industriels et les ingénieurs de production doivent trouver un équilibre entre la durée de vie de l'outil et son coût d'acquisition initial afin d'optimiser l'efficacité globale de la production et de minimiser les temps d'arrêt machine. En matière de fabrication de vis à bois, les filières de filetage plat présentent des avantages indéniables par rapport aux procédés de filetage par coupe ou par filière cylindrique. Contrairement au filetage par coupe, qui enlève de la matière et modifie la structure du grain, le laminage à plat forme à froid l'ébauche, ce qui confère une résistance au cisaillement supérieure et des temps de cycle plus courts. Comparées aux filières cylindriques, les filières plates sont généralement plus économiques et plus efficaces pour la production en grande série et en continu de vis à bois à profils asymétriques.
Spécifications techniques à comparer
La compatibilité entre la rouleuse à fileter et la filière est régie par des spécifications dimensionnelles strictes, propres à chaque machine et non par des normes universelles. Les ingénieurs doivent évaluer la longueur, la largeur et l'épaisseur de la filière, ainsi que la longueur de filetage maximale et le diamètre d'ébauche admissibles. Le profil du filetage lui-même, intégrant le pas asymétrique et les crêtes acérées nécessaires à l'adhérence des fibres de bois, doit être parfaitement usiné sur la face de la filière afin d'éviter toute déformation du matériau lors du laminage.
Remarque : Le tableau suivant fournit des données d’exemple à titre indicatif ; les dimensions des matrices et les capacités de course varient considérablement selon le fabricant de la machine et ne constituent pas des normes universelles.
| Profil de capacité de la machine | Longueur maximale du filetage (mm) | Plage de diamètres des ébauches (mm) | Course typique de la machine (mm) |
|---|---|---|---|
| Petit cadre | 40 | 2.0 - 4.0 | 100 |
| Cadre moyen | 65 | 3.0 - 5.0 | 125 |
| Grand cadre | 80 | 4.0 - 6.0 | 150 |
Le choix des dimensions appropriées garantit que la matrice mobile effectue un nombre suffisant de rotations sur l'ébauche. En règle générale, un minimum de trois rotations complètes est généralement nécessaire pour former correctement le profil du filetage profond sans provoquer de dérapage ni d'usure prématurée de la zone d'entrée de la matrice. Toutefois, les exigences exactes dépendent fortement du pas du filetage, du diamètre de l'ébauche et de la cinématique de la machine. Les performances de la matrice dépendent également du matériau de l'ébauche et de l'adéquation de la course de la machine à la fixation.
Compromis entre matériau, dureté et durabilité
La composition métallurgique de la matrice détermine sa durée de vie et sa résistance à l'usure sous des pressions extrêmes lors du formage à froid. Les matrices standard sont généralement usinées en acier à outils D2 et traitées thermiquement pour atteindre une dureté de 58 à 60 HRC. Ceci garantit une durabilité de base économique, généralement suffisante pour le laminage d'ébauches de vis standard en acier à faible teneur en carbone.
Pour une production en continu ou le laminage d'ébauches en alliage dur, il est préférable d'opter pour un acier rapide (HSS) comme le M2 ou un acier à outils à matrice avancée comme le DC53. Bien que ces matériaux haut de gamme nécessitent un investissement initial plus important en outillage, ils atteignent des niveaux de dureté supérieurs (HRC 62-65), ce qui réduit considérablement le risque d'écaillage du filetage sous fortes charges. La mise en œuvre de traitements de surface avancés, tels que le revêtement en nitrure de titane (TiN) par dépôt physique en phase vapeur (PVD) ou la nitruration gazeuse, améliore encore la rentabilité de l'outillage. Malgré un coût initial plus élevé, ces revêtements diminuent le coefficient de frottement et peuvent prolonger considérablement la durée de vie de la matrice avant qu'un réaffûtage professionnel ne soit nécessaire.
Qualification des acheteurs et conseils en matière d'approvisionnement
L'acquisition d'outillage de précision pour les vis à bois à tête fraisée exige une approche systématique de la validation des fournisseurs et de l'assurance qualité. Les acheteurs doivent établir des protocoles de qualification afin de limiter les risques d'arrêts de production, d'irrégularités dans la géométrie des filetages et de taux de défauts inacceptables.
Étapes de qualification des fournisseurs et d'approbation des échantillons
Le processus de qualification des fournisseurs doit débuter par un audit des capacités d'usinage et de rectification du fabricant. Les matrices de laminage à filetage plat haut de gamme nécessitent des équipements de rectification de profil CNC de pointe, capables de maintenir des tolérances dimensionnelles de ±0,01 mm ou mieux.
Points clés à retenir
- Utilisez des filières à filetage plat adaptées à l'ébauche préformée pour éviter le dérapage et assurer un alignement correct du filetage avec la pointe.
- Créez la pointe concave ou cannelée avant le laminage, car les filières plates forment principalement le fil plutôt que la pointe de coupe.
- Choisissez le roulage de filetage plutôt que le filetage par coupe lorsque des résistances à la traction, au cisaillement et des crêtes de filetage écrouies plus élevées sont requises.
- Spécifiez des matrices dotées de zones de glissement et de prise appropriées pour les profils de vis à bois agressifs afin de stabiliser la rotation des ébauches lors d'une production à grande vitesse.
- Évaluer le choix de la matrice en équilibrant la compatibilité dimensionnelle, la métallurgie, la durée de vie de l'outil, le coût d'acquisition et le temps d'arrêt machine prévu.
Foire aux questions
À quoi servent les filières à filetage plat dans la production de vis à bois ?
Ils forment à froid des filetages profonds et largement espacés sur des ébauches de vis pré-pointues, créant ainsi des vis à bois robustes adaptées aux terrasses, à l'ébénisterie et aux applications de charpente métallique.
Est-ce que les matrices créent la pointe concave sur la vis ?
Généralement non. La pointe concave ou cannelée est généralement réalisée lors d'une opération de pointage ou d'entaillage séparée, avant le début du roulage du filetage.
En quoi une pointe concave diffère-t-elle d'une pointe de type 17 ?
Une pointe concave est un style de pointe général pour dégager les débris, tandis que le type 17 fait référence à une géométrie de cannelure de coupe standardisée spécifique utilisée sur certaines vis à bois.
Pourquoi utiliser le roulage du filetage plutôt que le filetage par coupe ?
Le laminage du filetage déplace le métal au lieu de l'enlever, préservant ainsi le sens du grain et améliorant la résistance à la traction, la résistance au cisaillement et la durabilité du filetage.
Pourquoi l'alignement de la matrice est-il important pour les vis à bois à pointe concave ?
Le profil de la filière doit correspondre à l'ébauche préformée afin que le filetage commence correctement derrière la pointe, favorisant une pénétration nette et réduisant le risque de fendillement du bois.