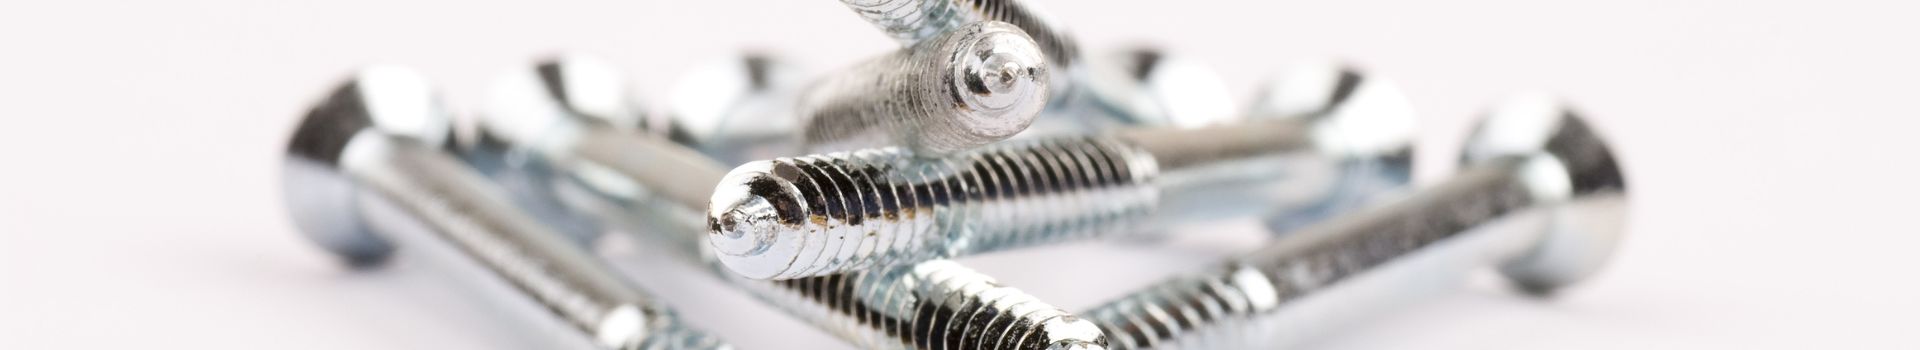


Les systèmes de fixation ferroviaires fonctionnent sous des vibrations, des chocs et des charges de traction élevés constants ; la qualité du filetage n’est donc pas un détail mineur d’outillage, mais un facteur déterminant pour la sécurité et la durée de vie. Pour les boulons de voie modernes, les goujons et les rivets ferroviaires traditionnels, matrices de laminage à filetage plat Ce guide présente une méthode de formage à froid permettant d'améliorer la résistance à la fatigue de 20 à 30 % par rapport aux filetages coupés. Il explique comment les matrices plates façonnent les filetages haute résistance pour le secteur ferroviaire, quelles conditions de fonctionnement influencent leur stabilité, quels matériaux et spécifications de matrices sont importants, et comment les équipes d'approvisionnement peuvent évaluer les fournisseurs. Il s'adresse aux ingénieurs, aux acheteurs et aux fabricants de fixations qui recherchent des performances constantes pour les applications exigeantes des infrastructures ferroviaires.
Applications des filières de laminage de filetage de rivets ferroviaires
Les systèmes de fixation des voies ferrées et les ensembles de matériel roulant dépendent fortement de fixations à haute résistance Afin de maintenir l'intégrité structurelle sous charge dynamique continue, il est important de noter que, bien que souvent désignés comme « rivets ferroviaires » dans les anciens catalogues et les rubriques industrielles, ces composants ne sont pas des rivets permanents non filetés traditionnels. Dans les infrastructures ferroviaires modernes, il s'agit généralement de gros boulons ou goujons filetés conçus pour des applications à haute tension (généralement de classe ISO 8.8 ou 10.9, exigeant une résistance à la traction minimale de 800 à 1040 MPa). Les matrices de laminage à plat sont des outils essentiels utilisés dans le processus de formage à froid pour générer des filetages précis et résistants à la fatigue sur ces ébauches. Contrairement au filetage par usinage, qui altère la structure granulaire du matériau, les matrices de laminage à plat déforment plastiquement l'ébauche cylindrique. Ce procédé de travail à froid comprime le matériau, améliorant considérablement la résistance à la traction et au cisaillement du boulon de voie afin de supporter les fortes vibrations caractéristiques du service ferroviaire.
Comment les filières à filetage plat forment les filetages des rivets ferroviaires
Le procédé de laminage du fil repose sur une paire de rectangles matrices platesL'une des matrices est fixe, l'autre mobile. La matrice fixe est solidement fixée au bâti de la machine, tandis que la matrice mobile est montée sur un coulisseau. Lorsque le coulisseau amorce sa course d'avance, la pièce est introduite entre les deux faces de la matrice. Le profil géométrique usiné dans les matrices pénètre la surface de la pièce, repoussant le métal radialement vers l'extérieur pour former les crêtes du filetage et le comprimant vers l'intérieur pour former les fonds.
Bien que des méthodes alternatives comme le laminage à matrice cylindrique existent et restent courantes pour les pièces creuses, le filetage de longueur infinie ou certaines configurations de production en grande série, les matrices plates sont largement privilégiées pour les fixations filetées ferroviaires standard en raison de leurs cadences de production rapides et de leurs coûts d'outillage par pièce réduits (souvent inférieurs à 0,01 $ par pièce filetée) sur les machines alternatives compatibles. Pour ces boulons de voie robustes, souvent caractérisés par de grands diamètres et des pas importants, les matrices doivent exercer des forces de compression considérables. Ces forces varient généralement de 15 à 25 tonnes (150 à 250 kN), mais elles fluctuent sensiblement selon la taille de la machine, la nuance de la fixation et les normes de fabrication applicables. L'alignement précis des filets d'amorçage sur les matrices fixe et mobile est essentiel pour garantir un laminage fluide de l'ébauche sans glissement, ce qui entraînerait des défauts d'alignement ou de recouvrement (généralement maintenus à un taux de défaut inférieur à 0,5 % dans les configurations optimisées).
Conditions de fonctionnement clés pour un laminage de filetage stable
Pour garantir la stabilité des opérations de laminage de filetage, il est essentiel de maîtriser rigoureusement l'environnement de la machine et les ébauches. Afin d'assurer la qualité et d'éviter les défaillances de la matrice, les opérateurs doivent surveiller plusieurs variables critiques :
- Diamètre vierge : Il s'agit de la variable la plus critique. Son diamètre de pré-laminage doit respecter une tolérance spécifique à l'application, généralement comprise entre ±0,02 mm et ±0,03 mm du diamètre primitif spécifié (variable selon la norme ferroviaire). Des ébauches surdimensionnées surchargent la machine et risquent d'entraîner la rupture de la matrice, tandis que des ébauches sous-dimensionnées provoquent des crêtes de filetage incomplètes.
- Dureté du matériau : Les opérateurs doivent respecter des limites strictes de dureté des ébauches. Le roulage de filetage n'est pas adapté à toutes les nuances de fixations, et le traitement d'aciers alliés excessivement durs — généralement ceux dépassant 32 HRC (soit environ 1000 MPa de résistance à la traction) — comporte un risque élevé de défauts de surface ou de rupture catastrophique de la matrice.
- Vitesse de roulement : Dans la production en grande série de boulons de voie, les opérateurs maintiennent généralement des cadences de production entre 60 et 120 pièces par minute (ppm) pour les dimensions standard. Cependant, ces cadences dépendent fortement de la capacité de la machine et de la nuance de boulon utilisée.
- Lubrification et refroidissement : À ces vitesses, l'utilisation d'un liquide de refroidissement haute pression et de lubrifiants extrême pression (EP) spécifiques est indispensable. Ces fluides dissipent la chaleur intense générée par la déformation plastique et éliminent les débris métalliques microscopiques, évitant ainsi le grippage sur les faces de la matrice.
Un entretien régulier est tout aussi vital pour des opérations stables ; les équipes en atelier doivent mettre en œuvre un nettoyage régulier des faces des matrices, surveiller les indicateurs d'usure comme la dégradation des crêtes de filetage et respecter des limites strictes de réaffûtage pour éviter toute dérive dimensionnelle.
Spécifications et facteurs de performance

La durée de vie et la précision dimensionnelle d'une filière de laminage à filetage plat dépendent de ses caractéristiques physiques, de sa composition métallurgique et de ses traitements de surface. Les fixations filetées utilisées dans le secteur ferroviaire exigeant des limites d'élasticité exceptionnellement élevées, les filières doivent présenter une résistance à l'usure et une ténacité supérieures afin de supporter des cycles répétés de fortes contraintes sans écaillage ni craquelure.
Spécifications critiques des matrices pour rivets ferroviaires
Lors de la configuration de filières à filetage plat pour les applications ferroviaires lourdes, les ingénieurs doivent adapter précisément les dimensions de la filière à la capacité de course de la filière. machine à rouler les filsLes matrices standard pour les boulons de chenille de grande taille ont généralement une longueur comprise entre 150 et 300 mm, avec des épaisseurs de 30 à 50 mm calibrées pour résister à une déformation latérale importante (souvent conçue pour rester inférieure à 0,05 mm sous charge maximale). La face de la matrice comporte une rampe d'entrée spécifique qui amorce progressivement le formage de l'ébauche afin de répartir la pression initiale sans dérapage.
Le profil du filetage est une autre spécification essentielle. Les fixations filetées ferroviaires utilisent généralement des filetages métriques à gros pas, tels que M20 ou M24, avec un pas compris entre 2,5 mm et 3,0 mm. Le profil du filetage de la matrice doit compenser le retour élastique du matériau après le formage à froid, ce qui nécessite des micro-ajustements du diamètre primitif de la matrice afin de garantir que le boulon de voie final soit conforme aux normes de sécurité ferroviaires strictes (par exemple, ISO 898-1). Pour l'approvisionnement, les jeux de matrices sur mesure nécessitent généralement un délai de livraison de 4 à 8 semaines et une quantité minimale de commande (QMC) de 2 à 5 jeux.
Comparaison des matériaux, de la dureté, du revêtement et du profil du filetage
Le choix de l'acier à outils et le traitement de surface sont les principaux facteurs de différenciation des performances des matrices. Les aciers à haute teneur en carbone et en chrome, comme l'AISI D2, sont la norme pour les ébauches à faible résistance à la traction, mais les boulons de chenilles haute résistance nécessitent des aciers rapides (HSS) tels que le M2 ou le M42 pour résister à l'usure abrasive.
Approvisionnement et validation des fournisseurs
L'acquisition de matrices de laminage de filetage plat pour rivets ferroviaires de haute précision nécessite un processus de validation rigoureux afin de garantir que l'outillage réponde aux normes strictes des infrastructures ferroviaires, telles que celles définies par l'American Railway Engineering and Maintenance-of-Way Association (AREMA) ou les normes européennes (EN).
Étapes pour commander des filières de laminage sur mesure
Les équipes d'approvisionnement doivent suivre un processus d'ingénierie structuré lors de la commande. matrices personnalisées pour garantir l'intégrité du filetage des rivets dans des conditions de fortes vibrations sur les rails.
- Soumission du cahier des charges : Fournissez au fabricant les dimensions exactes des rivets, le pas du filetage, le diamètre de l'ébauche et la résistance à la traction du matériau de l'ébauche.
- Sélection de l'acier à outils : Spécifiez des aciers à outils de qualité supérieure, généralement AISI D2, Acier rapide M2 (HSS), ou DC53, selon la durée de vie requise de la matrice et la dureté des rivets ferroviaires laminés.
- Approbation du projet : Examinez les modèles CAO/FAO du fournisseur pour vérifier la précision du profil du filetage, les angles de chanfrein et les tolérances de faux-rond.
- Inspection du premier article (FAI) : Un essai pilote est requis pour tester les matrices. Les filetages des rivets obtenus doivent faire l'objet de contrôles par comparateur optique et d'essais destructifs avant d'autoriser la production en grande série des matrices.
Critères de sélection des fournisseurs et de vérification de la qualité
L'évaluation d'un fabricant d'outillage ne se limite pas au coût unitaire. Les acheteurs doivent vérifier les systèmes de gestion de la qualité du fournisseur ainsi que son expertise métallurgique interne. Les fournisseurs d'outils de fixation ferroviaire critiques doivent être certifiés ISO 9001:2015 et privilégier ceux qui respectent la norme internationale de l'industrie ferroviaire (ISO/TS 22163).
| Critères de vérification | Exigences minimales | Norme idéale |
|---|---|---|
| Certification de qualité | ISO 9001:2015 | ISO/TS 22163 (IRIS) |
| Traitement thermique | durcissement sous vide | Durcissement sous vide avec traitement cryogénique |
| Équipement d'inspection | Micromètres et pieds à coulisse | Projecteurs de profil optique et de machines à mesurer tridimensionnelles |
| Traçabilité | Suivi au niveau des lots | Gravure individuelle du numéro de série |
Lors de l'approvisionnement en matrices de laminage à plat pour le filetage de rivets ferroviaires, les acheteurs doivent exiger des graphiques de traitement thermique et des certificats de composition des matériaux (rapports d'essais en usine) pour chaque jeu de matrices. Cette documentation garantit que l'outillage atteint la dureté optimale de 58 à 62 HRC requise pour résister aux forces de compression extrêmes et prévenir l'écaillage prématuré du filetage lors de la production en série continue de rivets ferroviaires.
Points clés à retenir
- Choisissez des filières à filetage plat pour les boulons et goujons ferroviaires compatibles lorsque la vitesse de production élevée, le faible coût d'outillage par pièce et une forte résistance à la fatigue sont des priorités.
- Spécifiez clairement le diamètre de l'ébauche, la norme du filetage, le pas, la qualité de la fixation et le modèle de la machine, car ces variables affectent directement la géométrie de la matrice et la stabilité du laminage.
- Utilisez des matrices en acier rapide de haute qualité, telles que M2 HSS, lorsque la résistance à l'usure et la constance dimensionnelle sont requises pour la production en grande série de fixations ferroviaires.
- Contrôlez soigneusement l'alignement de la matrice et l'engagement du filetage d'amorçage pour éviter le glissement, les filetages mal alignés, les défauts de chevauchement et la défaillance prématurée de la matrice.
- Validez les fournisseurs en examinant la certification des matériaux, la précision de l'usinage CNC, le processus de traitement thermique, le contrôle qualité et l'expérience en matière d'outillage de fixation ferroviaire sur mesure.
Foire aux questions
À quoi servent les matrices de laminage à filetage plat pour rivets ferroviaires ?
Ils servent à former à froid les filetages des boulons, goujons et autres fixations à rivets (anciennement utilisées dans les systèmes de fixation des voies ferrées et les assemblages de matériel roulant).
Pourquoi utiliser le roulage de filetage plutôt que le filetage par coupe pour les fixations ferroviaires ?
Le laminage du filetage préserve et comprime le sens du grain du matériau, améliorant la résistance à la fatigue de 20 à 30 % par rapport aux filetages coupés sous les charges vibratoires des rails.
Quelles sont les classes de résistance des fixations couramment utilisées dans les applications ferroviaires ?
Les fixations filetées ferroviaires modernes utilisent souvent des nuances à haute résistance à la traction telles que la classe ISO 8.8 ou 10.9, avec une résistance à la traction minimale d'environ 800 à 1040 MPa.
Quelle force de roulement est généralement requise ?
Les boulons ferroviaires haute résistance peuvent nécessiter environ 15 à 25 tonnes, soit 150 à 250 kN, en fonction du diamètre, du pas, de la qualité du matériau, de la taille de la machine et de la norme de processus.
Quel matériau est couramment utilisé pour les filières de laminage à filetage plat durables ?
Les aciers rapides tels que le M2 HSS sont largement utilisés car ils offrent dureté, résistance à l'usure et stabilité dimensionnelle pour la production en grande série de fixations.