समाचार

रेलवे रिवेट फ्लैट थ्रेड रोलिंग डाई गाइड

स्कूप्स फ्लैट थ्रेड रोलिंग डाइज़ के साथ लकड़ी के स्क्रू के लिए गाइड
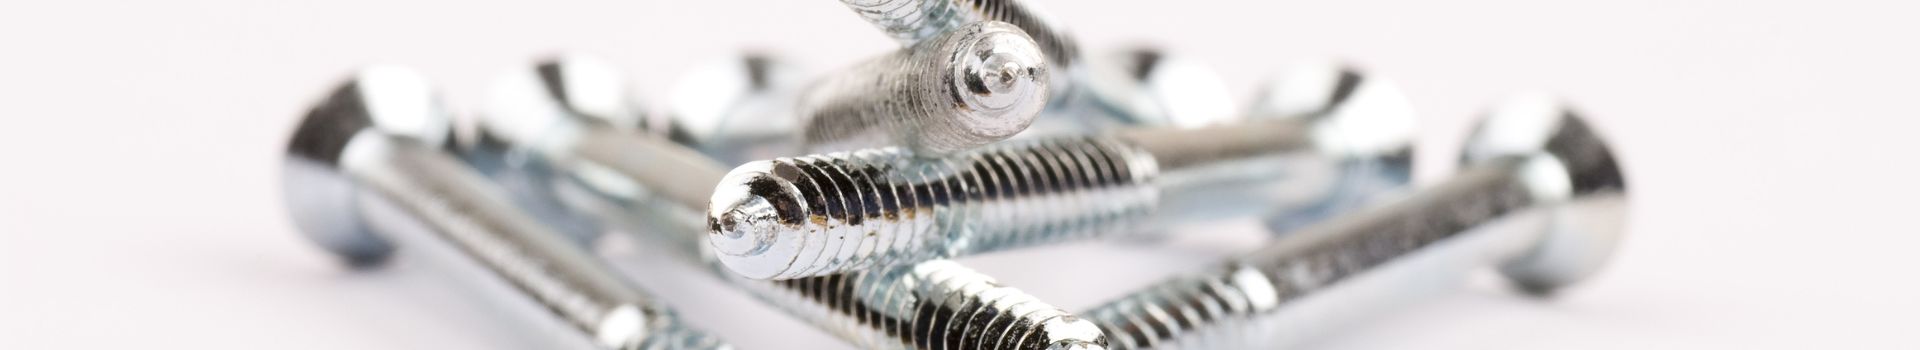
घनी लकड़ी में तेजी से प्रवेश करने के लिए डिज़ाइन किए गए लकड़ी के पेंच केवल एक नुकीले सिरे पर ही निर्भर नहीं होते हैं - वे सटीक रूप से बने धागों पर निर्भर करते हैं जो पकड़ बनाते हैं, काटते हैं और भार के तहत टूटने का प्रतिरोध करते हैं। फ्लैट थ्रेड रोलिंग डाई स्कूप पॉइंट वाले लकड़ी के स्क्रू के लिए विशेष कोल्ड-फॉर्मिंग टूल का उपयोग किया जाता है, जो औद्योगिक गति से इन नुकीले आकार के स्क्रू बनाते हैं। सही मशीन और लकड़ी के टुकड़े के साथ मिलाने पर ये स्क्रू अक्सर प्रति मिनट कई सौ पुर्जे तैयार कर सकते हैं। यह गाइड बताती है कि ये डाई कैसे काम करती हैं, स्कूप या फ्लूटेड पॉइंट को रोलिंग प्रक्रिया के साथ समन्वयित करना क्यों आवश्यक है, और कोल्ड-फॉर्मिंग थ्रेड्स, कट-थ्रेड विकल्पों की तुलना में मजबूती, टिकाऊपन और इंस्टॉलेशन प्रदर्शन को कैसे बेहतर बनाते हैं।

दांतेदार स्क्रू फ्लैट थ्रेड रोलिंग डाई: क्रेता विनिर्देश
उपयुक्त डाई कॉन्फ़िगरेशन का चयन तैयार फास्टनर की गुणवत्ता और उत्पादन प्रक्रिया की समग्र आर्थिक दक्षता दोनों को निर्धारित करता है। धातु विज्ञान का मूल्यांकन करने से पहले, खरीदारों को मानक डाई ब्लैंक आयामों (जैसे कि DIN विनिर्देश या मशीन-विशिष्ट लंबाई, चौड़ाई और ऊंचाई) की पुष्टि करके मशीन की अनुकूलता को सत्यापित करना होगा। इसके बाद, खरीद इंजीनियरों को धातु विज्ञान संबंधी गुणों के साथ-साथ ज्यामितीय सहनशीलता का मूल्यांकन करना होगा ताकि यह सुनिश्चित हो सके कि उपकरण कोल्ड फॉर्मिंग के कठोर चक्रीय तनावों को सहन कर सके।

गिम्लेट स्क्रू फ्लैट थ्रेड रोलिंग डाई: क्रेता विनिर्देश
बड़े पैमाने पर स्क्रू निर्माण में, पॉइंट पर एक छोटी सी त्रुटि भी उत्पादन में बड़ी समस्या बन सकती है। सेल्फ-टैपिंग, शीट मेटल और लकड़ी के स्क्रू बनाने के लिए ऐसे डाई की आवश्यकता होती है जो केवल एक समान थ्रेड रोल करने से कहीं अधिक कार्य करें—उन्हें एक नुकीला जिम्लेट टिप भी बनाना होता है जो बिना पहले से ड्रिलिंग किए सामग्री में विश्वसनीय रूप से प्रवेश कर सके। मशीन की गति पर 300 से 800 भाग प्रति मिनटडाई की सामग्री, कठोरता, कोटिंग, ज्यामिति, स्नेहन और ब्लैंक की तैयारी, ये सभी कारक उत्पादन, टूल लाइफ और फास्टनर के प्रदर्शन को प्रभावित करते हैं। यह गाइड उन प्रमुख खरीद विशिष्टताओं की व्याख्या करती है जिनकी समीक्षा इंजीनियरों को फ्लैट थ्रेड रोलिंग डाई ऑर्डर करने से पहले करनी चाहिए, जिसमें स्थायित्व, आयामी सटीकता, पॉइंट की गुणवत्ता और स्थिर उच्च-गति उत्पादन पर विशेष ध्यान दिया गया है।

बोल्ट उत्पादन के लिए MAThread® थ्रेड रोलिंग डाई
क्रॉस-थ्रेडिंग एक छोटी सी खामी है जिसके गंभीर परिणाम हो सकते हैं: एक गलत तरीके से लगाया गया बोल्ट रोबोटिक सेल को रोक सकता है, मिलान वाले थ्रेड्स को नुकसान पहुंचा सकता है और कुछ ही सेकंड में महंगा रीवर्क पैदा कर सकता है। MAThread® रोलिंग डाई तकनीक थ्रेड रोलिंग के दौरान बोल्ट टिप पर नियंत्रित सेल्फ-अलाइनिंग लीड-इन बनाकर इस जोखिम को मूल कारण पर ही कम किया जाता है। यह लेख बताता है कि यह ज्यामिति कैसे काम करती है, यह पारंपरिक रोल्ड थ्रेड्स से कैसे भिन्न है, और ऑटोमोटिव और भारी ट्रक असेंबली से लेकर एयरोस्पेस फास्टनिंग तक, यह उत्पादन में सबसे अधिक लाभ कहाँ प्रदान करती है। यह डाई स्टील चयन, कोटिंग्स, मेटिंग-होल की गुणवत्ता, सामग्री की लचीलता और द्वितीयक थ्रेड उपचारों के साथ अनुकूलता सहित व्यावहारिक विशिष्टता कारकों पर भी प्रकाश डालता है।

सटीक अनुप्रयोगों के लिए गोलाकार थ्रेड रोलिंग डाई का चयन कैसे करें
सटीक विनिर्माण में, थ्रेड केवल एक कसने वाला तत्व नहीं है—यह अक्सर भार वहन करने वाली, थकान-संवेदनशील सतह होती है। गलत रोलिंग डाई एक स्थिर उत्पादन प्रक्रिया को पिच त्रुटियों, समय से पहले घिसाव, स्क्रैप और मशीन के बंद होने जैसी महंगी समस्याओं में बदल सकती है। वृत्ताकार धागा रोलिंग डाई कोल्ड डिफॉर्मेशन के ज़रिए थ्रेड बनाने की प्रक्रिया में डाई का महत्व इसलिए है क्योंकि यह ग्रेन फ्लो को बनाए रखती है और कटिंग की तुलना में बेहतर मैकेनिकल परफॉर्मेंस देती है। लेकिन सही डाई का चुनाव करने के लिए सिर्फ़ नाममात्र थ्रेड साइज़ का मिलान करना ही काफ़ी नहीं है। मटेरियल ग्रेड, कठोरता, कोटिंग, टूथ ज्योमेट्री, मशीन सेटअप और लक्षित उत्पादन मात्रा, ये सभी कारक परिणामों को प्रभावित करते हैं। यह गाइड उन व्यावहारिक चयन कारकों को समझाती है जो इंजीनियरों को चुनौतीपूर्ण अनुप्रयोगों में लगातार, उच्च-शक्ति वाले थ्रेड बनाने में मदद करते हैं।

सटीक फास्टनरों के लिए वृत्ताकार थ्रेड रोलिंग डाई का चयन
सटीक फास्टनरों का प्रदर्शन उनके थ्रेड रूट पर निर्धारित होता है, जहां ज्यामिति, सामग्री प्रवाह और अवशिष्ट तनाव यह तय करते हैं कि कोई भाग कंपन, थकान और बार-बार लोड होने पर टिक पाएगा या नहीं। सही फास्टनर का चयन करना वृत्ताकार धागा रोलिंग डाई इसलिए, यह केवल टूलिंग की खरीद से कहीं अधिक है; यह एक इंजीनियरिंग निर्णय है जो आयामी सटीकता, डाई की आयु, सतह की फिनिश और अंतिम फास्टनर की मजबूती को प्रभावित करता है। यह लेख बताता है कि ब्लैंक व्यास, थ्रेड प्रोफाइल, रोलिंग विधि, सामग्री की कठोरता, हीट ट्रीटमेंट, कोटिंग्स और मशीन इंटरफ़ेस विवरणों के आधार पर डाई की आवश्यकताओं को कैसे परिभाषित किया जाए। कठिन अनुप्रयोगों में ±0.0005 इंच तक की सहनशीलता के साथ, विनिर्देशों में छोटी-मोटी त्रुटियां महंगी स्क्रैप, समय से पहले टूल की विफलता या ऐसे फास्टनर का कारण बन सकती हैं जो महत्वपूर्ण प्रदर्शन लक्ष्यों को पूरा नहीं करते हैं।

सटीक फास्टनर निर्माण के लिए वृत्ताकार थ्रेड रोलिंग डाई का चयन
सटीक फास्टनर उत्पादन में, सही रोलिंग टूल का चुनाव कोई मामूली खरीद प्रक्रिया नहीं है—यह थ्रेड की सटीकता, उत्पादन समय और प्रति पार्ट लागत को सीधे तौर पर प्रभावित करता है। गोलाकार डाइज़ को भारी चक्रीय भार (अक्सर 15-30 टन तक) सहन करना पड़ता है, साथ ही उच्च उत्पादन गति पर पिच व्यास की सटीक सहनशीलता बनाए रखनी होती है। खराब स्पेसिफिकेशन के कारण जल्दी ही स्क्रैप, अनियोजित डाउनटाइम और जोड़ों का कमजोर प्रदर्शन हो सकता है। यह गाइड बताती है कि डाइ की ज्यामिति, टूल स्टील, कठोरता, कोटिंग और मशीन की अनुकूलता थ्रेड की गुणवत्ता और उत्पादन लागत को कैसे प्रभावित करती है, जिससे इंजीनियरों और खरीदारों को उच्च मात्रा वाले कोल्ड-फॉर्मिंग कार्यों के लिए अधिक विश्वसनीय चयन करने में मदद मिलती है।

सटीक फास्टनरों के लिए वृत्ताकार थ्रेड रोलिंग डाई का चयन
फास्टनर का प्रदर्शन अक्सर बोल्ट की ड्राइंग की तुलना में उसके थ्रेड बनाने वाले टूलिंग पर अधिक निर्भर करता है। कोल्ड फॉर्मिंग में, बेलनाकार धागा रोलिंग टूलिंग धातु को आकार देते समय, दानेदार संरचना को काटे बिना अत्यधिक रेडियल भार को नियंत्रित करना आवश्यक है। इसका परिणाम मजबूत धागे, बेहतर सतह फिनिश और तेज़ उत्पादन हो सकता है—लेकिन यह तभी संभव है जब डाई की ज्यामिति, कोटिंग, सामग्री, संरेखण और स्नेहन सही ढंग से निर्धारित किए गए हों। यह लेख बताता है कि गोलाकार डाइज़ सपाट या प्लेनेटरी डाइज़ से बेहतर क्यों हैं, कौन से आयामी विवरण धागे की अनुपालनशीलता निर्धारित करते हैं, और कोटिंग भत्ता या चैम्फर डिज़ाइन जैसे छोटे निर्णय यह तय कर सकते हैं कि उत्पादन एयरोस्पेस-ग्रेड टॉलरेंस को पूरा करता है या महंगी असेंबली विफलताओं का कारण बनता है।

रेलवे रिवेट फ्लैट थ्रेड रोलिंग डाई गाइड
रेलवे फास्टनर उत्पादन के लिए उपयुक्त थ्रेड रोलिंग डाई का चयन करते समय, केवल सामान्य टूलिंग स्पेसिफिकेशन्स पर निर्भर रहने के बजाय ठोस परिचालन कारकों का मूल्यांकन करना आवश्यक है। इंजीनियरों को डाई डिज़ाइन को विशिष्ट मशीन टनेज, आवश्यक ब्लैंक व्यास सीमा और लक्षित थ्रेड क्लास के अनुरूप बनाना होगा। प्रीमियम टूलिंग की शुरुआती लागत और मशीन के डाउनटाइम में कमी से होने वाली दीर्घकालिक बचत के बीच संतुलन बनाए रखना यह सुनिश्चित करता है कि चयनित डाई लगातार ऐसे फास्टनर का उत्पादन कर सकें जो क्षेत्रीय रेलवे सुरक्षा मानकों को पूरा करते हों।