ニュース

鉄道用リベット平ねじ転造ダイスガイド

スクープ付き木製ねじのガイド、平ねじ転造ダイス
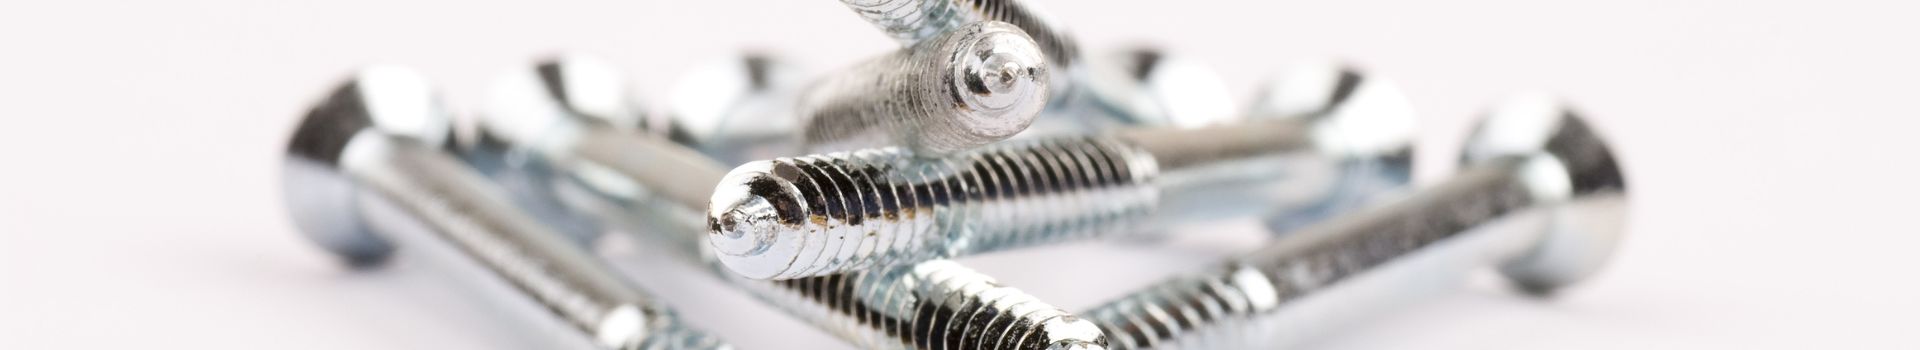
密度の高い木材に素早く食い込むように設計された木ねじは、鋭い先端だけではなく、荷重がかかった状態でもしっかりと食い込み、切断し、破損しにくいように精密に成形されたねじ山に依存している。 平ねじ転造ダイス 先端が丸みを帯びた木ねじには、工業的な速度でこれらの鋭利な形状を成形する特殊な冷間成形工具が使用されます。適切な機械とブランク材を組み合わせると、毎分数百個の部品を成形できる場合もあります。このガイドでは、金型の仕組み、丸みを帯びた先端や溝付き先端を圧延工程と連携させる必要がある理由、そして冷間成形ねじが切削ねじに比べて強度、耐久性、取り付け性能をどのように向上させるかについて説明します。

鋸歯状ねじ平ねじ転造ダイス:購入者仕様
最適な金型構成を選択することは、完成品のファスナーの品質と生産工程全体の経済効率の両方を左右します。冶金特性を評価する前に、購入者はまず、DIN規格や機械固有の長さ、幅、高さなどの標準金型ブランク寸法を確認することで、機械との互換性を検証する必要があります。次に、調達担当エンジニアは、金型が冷間成形の厳しい周期的応力に耐えられることを確認するために、冶金特性と幾何公差を評価しなければなりません。

ギムレットねじ平ねじ転造ダイス:購入者仕様
大量生産のねじ製造では、先端のわずかな誤差が大きな生産上の問題につながる可能性があります。セルフタッピングねじ、板金ねじ、木ねじの成形には、均一なねじ山を転造するだけでなく、下穴加工なしで材料に確実に貫通する鋭利な錐状の先端を鍛造するダイスが必要です。機械速度は 毎分300~800個金型材質、硬度、コーティング、形状、潤滑、ブランクの準備など、すべてが生産量、工具寿命、締結部品の性能に影響を与えます。このガイドでは、耐久性、寸法精度、先端品質、安定した高速生産に重点を置き、エンジニアが平ねじ転造金型を発注する前に確認すべき主要な購入仕様について説明します。

MAThread® ボルト製造用ねじ転造ダイス
ねじ山のずれは小さな欠陥ですが、その影響は甚大です。ボルトのねじ込みが1本ずれるだけで、ロボットの作業工程が停止したり、ねじ山が損傷したり、数秒で高額な手直し作業が発生したりする可能性があります。 MAThread®ローリングダイ技術 この技術は、ねじ転造時にボルト先端に制御された自己整列型リードインを形成することで、リスクを根本から解決します。この記事では、この形状の仕組み、従来の転造ねじとの違い、そして自動車や大型トラックの組立から航空宇宙分野の締結まで、この技術が最大の生産価値を発揮する分野について解説します。また、金型鋼材の選定、コーティング、嵌合穴の品質、材料の延性、二次ねじ処理との適合性など、実用的な仕様要素についても詳しく説明します。

精密加工用途向け円形ねじ転造ダイの選び方
精密製造において、ねじ山は単なる締結部ではなく、多くの場合、荷重を支え、疲労破壊の危険性が高い表面です。不適切な転造金型を使用すると、安定した生産工程が、ピッチ誤差、早期摩耗、不良品の発生、機械の停止といったコストのかかる問題に変わってしまう可能性があります。 円形ねじ転造ダイス ダイスは、冷間加工によってねじ山を形成するため、切削加工に比べて結晶粒の流れを維持し、機械的性能を向上させることから高く評価されています。しかし、適切なダイスを選ぶには、公称ねじサイズを合わせるだけでは不十分です。材料グレード、硬度、コーティング、歯の形状、機械の設定、目標生産量など、すべてが結果に影響を与えます。このガイドでは、要求の厳しい用途において、エンジニアが安定した高強度ねじ山を実現するための実践的な選定要因について解説します。

精密締結部品用円形ねじ転造ダイスの選定
精密締結部品は、ねじ山の根元でその性能を発揮します。そこでは、形状、材料の流れ、残留応力によって、部品が振動、疲労、繰り返し荷重に耐えられるかどうかが決まります。適切な部品を選択することが重要です。 円形ねじ転造ダイス したがって、金型購入は単なる工具購入にとどまらず、寸法精度、金型寿命、表面仕上げ、最終的な締結部品の強度に影響を与えるエンジニアリング上の決定となります。この記事では、ブランク径、ねじ山形状、圧延方法、材料硬度、熱処理、コーティング、機械インターフェースの詳細などに基づいて金型要件を定義する方法について説明します。要求の厳しい用途では公差が±0.0005インチに近づく場合があり、わずかな仕様誤差でも、高額な不良品の発生、金型の早期破損、重要な性能目標を達成できない締結部品につながる可能性があります。

精密締結部品製造における円形ねじ転造ダイスの選定
精密締結部品の製造において、適切な圧延工具は単なる些細な購入事項ではなく、ねじ精度、稼働時間、部品あたりのコストを直接左右する重要な要素です。円形ダイスは、15~30トンにも及ぶ高負荷の繰り返し荷重に耐え、高速生産においても厳しいピッチ径公差を維持する必要があります。仕様が不適切だと、不良品の発生、予期せぬダウンタイム、接合部の性能低下につながる可能性があります。このガイドでは、ダイスの形状、工具鋼、硬度、コーティング、機械との適合性がねじの品質と生産コストにどのように影響するかを解説し、エンジニアや購買担当者が大量生産の冷間成形作業において、より信頼性の高い工具を選択できるよう支援します。

精密締結部品用円形ねじ転造ダイスの選定
ファスナーの性能は、ボルトの図面よりも、ねじ山を形成する工具に大きく左右されることが多い。冷間成形では、 円筒ねじ転造工具 金属を成形する際に、結晶粒構造を削り取ることなく、極めて大きな半径方向の荷重を制御する必要があります。その結果、より強固なねじ山、より優れた表面仕上げ、そしてより速い生産が可能になりますが、それは金型の形状、コーティング、材質、アライメント、潤滑が正しく指定されている場合に限ります。この記事では、円形金型が平面金型や遊星金型よりも優れている点、ねじ山の適合性を決定する寸法上の詳細、そしてコーティング代や面取り設計といった些細な決定が、生産ロットが航空宇宙グレードの公差を満たすか、あるいは高額な組立不良を引き起こすかを左右する理由について説明します。

鉄道用リベット平ねじ転造ダイスガイド
鉄道用締結部品の製造に適したねじ転造ダイスを選定するには、一般的な工具仕様だけに頼るのではなく、具体的な運転条件を評価する必要があります。エンジニアは、ダイスの設計を機械のトン数、必要なブランク径範囲、および目標とするねじ等級に適合させなければなりません。高価な工具の初期費用と、機械のダウンタイム削減による長期的なコスト削減とのバランスを取ることで、選定したダイスが地域の鉄道安全基準を満たす締結部品を安定して生産できることが保証されます。