Berita

Panduan Die Penggulung Benang Rata Rivet Kereta Api

Panduan untuk Skru Kayu dengan Scoop Dai Penggulung Ulir Rata
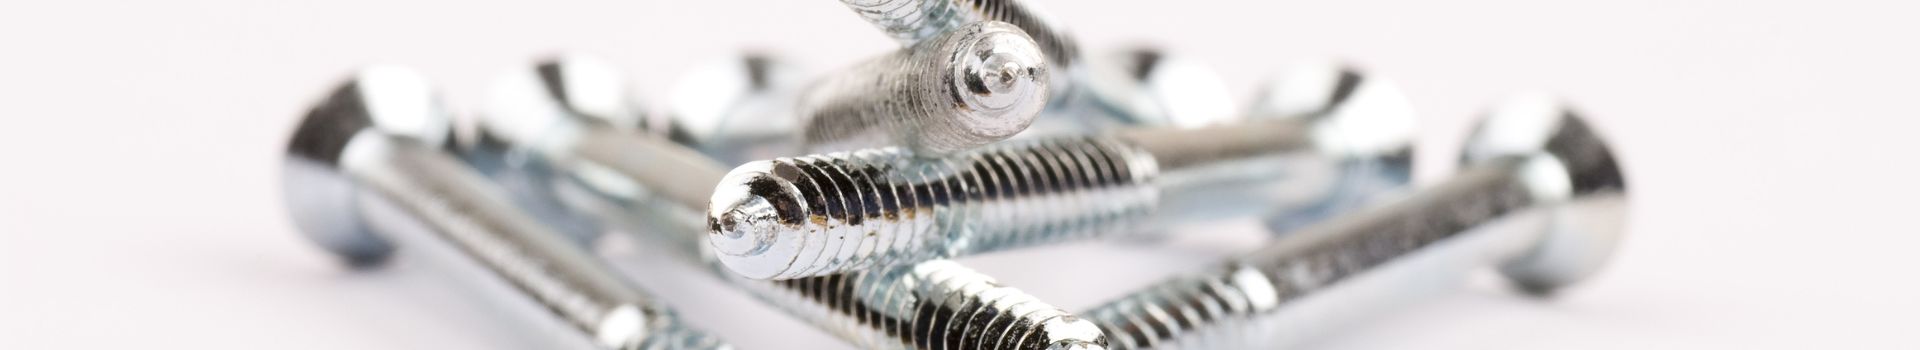
Skru kayu yang direka untuk penembusan pantas ke dalam kayu yang padat bergantung pada lebih daripada sekadar mata yang tajam—ia bergantung pada benang yang dibentuk dengan tepat yang mencengkam, memotong dan menahan kegagalan di bawah beban. Acuan penggulung benang rata Skru kayu bermata cekung merupakan alat pembentuk sejuk khusus yang membentuk profil agresif ini pada kelajuan perindustrian, selalunya mencapai beberapa ratus bahagian seminit apabila dipadankan dengan mesin dan mesin kosong yang betul. Panduan ini menerangkan cara acuan berfungsi, mengapa mata cekung atau bergalur mesti diselaraskan dengan proses penggelek dan bagaimana benang yang dibentuk sejuk boleh meningkatkan kekuatan, ketahanan dan prestasi pemasangan berbanding alternatif benang potong.

Mati Penggulung Benang Rata Skru Bergerigi: Spesifikasi Pembeli
Memilih konfigurasi acuan yang optimum menentukan kualiti pengikat siap dan kecekapan ekonomi keseluruhan pengeluaran. Sebelum menilai metalurgi, pembeli mesti terlebih dahulu mengesahkan keserasian mesin dengan mengesahkan dimensi kosong acuan standard—seperti spesifikasi DIN atau keperluan panjang, lebar dan ketinggian khusus mesin. Jurutera perolehan kemudiannya mesti menilai sifat metalurgi di samping toleransi geometri untuk memastikan perkakas menahan tekanan kitaran teruk pembentukan sejuk.

Mati Penggulung Ulir Rata Skru Gimlet: Spesifikasi Pembeli
Dalam pembuatan skru isipadu tinggi, ralat kecil pada titik tersebut boleh menjadi masalah pengeluaran yang besar. Membentuk skru mengetuk sendiri, kepingan logam dan kayu memerlukan acuan yang melakukan lebih daripada sekadar menggulung benang seragam—ia juga mesti menempa hujung gimlet tajam yang menembusi bahan dengan andal tanpa pra-penggerudian. Pada kelajuan mesin 300 hingga 800 bahagian seminit, bahan acuan, kekerasan, salutan, geometri, pelinciran dan penyediaan bahan kosong semuanya mempengaruhi output, hayat alat dan prestasi pengikat. Panduan ini menerangkan spesifikasi pembelian utama yang perlu disemak oleh jurutera sebelum memesan acuan penggulung benang rata, dengan tumpuan pada ketahanan, ketepatan dimensi, kualiti titik dan pengeluaran berkelajuan tinggi yang stabil.

Dadu Penggulung Benang MAThread® untuk Pengeluaran Bolt
Pengulir silang merupakan kecacatan kecil dengan akibat yang besar: satu bolt yang salah dimulakan boleh menghentikan sel robot, merosakkan benang kawin dan menghasilkan kerja semula yang mahal dalam beberapa saat. Teknologi acuan penggulung MAThread® menangani risiko tersebut pada sumbernya dengan membentuk plumbum penjajaran kendiri terkawal pada hujung bolt semasa penggelekkan ulir. Artikel ini menerangkan cara geometri berfungsi, bagaimana ia berbeza daripada ulir gulung konvensional dan di mana ia memberikan nilai pengeluaran terbesar—daripada pemasangan automotif dan trak berat hinggalah pengikat aeroangkasa. Ia juga mengetengahkan faktor spesifikasi praktikal, termasuk pemilihan keluli acuan, salutan, kualiti lubang padanan, kemuluran bahan dan keserasian dengan rawatan ulir sekunder.

Cara Memilih Dadu Penggulung Benang Bulat untuk Aplikasi Ketepatan
Dalam pembuatan jitu, benang bukan sekadar ciri pengikat—ia selalunya permukaan yang menanggung beban dan kritikal terhadap keletihan. Acuan gulung yang salah boleh menjadikan pengeluaran yang stabil menjadi sumber ralat pitch, haus pramatang, skrap dan masa henti mesin yang mahal. Acuan penggulung benang bulat dihargai kerana ia membentuk benang melalui ubah bentuk sejuk, memelihara aliran butiran dan meningkatkan prestasi mekanikal berbanding pemotongan. Tetapi memilih acuan yang betul memerlukan lebih daripada sekadar memadankan saiz benang nominal. Gred bahan, kekerasan, salutan, geometri gigi, persediaan mesin dan jumlah pengeluaran sasaran semuanya mempengaruhi keputusan. Panduan ini menerangkan faktor pemilihan praktikal yang membantu jurutera mencapai benang yang konsisten dan berkekuatan tinggi dalam aplikasi yang mencabar.

Pemilihan Dadu Penggulung Benang Bulat untuk Pengikat Ketepatan
Pengikat jitu memperoleh prestasinya pada akar ulir, di mana geometri, aliran bahan dan tegasan baki menentukan sama ada sesuatu bahagian itu tahan terhadap getaran, keletihan dan beban berulang. Memilih yang betul acuan penggulung benang bulat Oleh itu, lebih daripada sekadar pembelian perkakas; ia merupakan keputusan kejuruteraan yang mempengaruhi ketepatan dimensi, hayat acuan, kemasan permukaan dan kekuatan pengikat akhir. Artikel ini menerangkan cara menentukan keperluan acuan sekitar diameter kosong, profil ulir, kaedah penggelek, kekerasan bahan, rawatan haba, salutan dan butiran antara muka mesin. Dengan toleransi yang mungkin menghampiri ±0.0005 inci dalam aplikasi yang mencabar, ralat spesifikasi kecil boleh menyebabkan skrap yang mahal, kegagalan alat pramatang atau pengikat yang terlepas sasaran prestasi kritikal.

Pemilihan Acuan Bergolek Benang Bulat untuk Pembuatan Pengikat Ketepatan
Dalam pengeluaran pengikat jitu, alat penggelek yang betul bukanlah perkara kecil dalam pembelian—ia merupakan pemacu langsung ketepatan benang, masa operasi dan kos setiap bahagian. Aci bulat mesti tahan terhadap beban kitaran yang berat, selalunya dalam julat 15-30 tan, sambil mengekalkan toleransi diameter pic yang ketat pada kelajuan pengeluaran yang tinggi. Spesifikasi yang lemah boleh dengan cepat bertukar menjadi skrap, masa henti yang tidak dirancang dan prestasi sambungan yang lemah. Panduan ini menerangkan bagaimana geometri acuan, keluli alat, kekerasan, salutan dan keserasian mesin mempengaruhi kualiti benang dan ekonomi pengeluaran, membantu jurutera dan pembeli membuat pilihan yang lebih andal untuk operasi pembentukan sejuk volum tinggi.

Pemilihan Dadu Penggulung Benang Bulat untuk Pengikat Ketepatan
Prestasi pengikat selalunya kurang bergantung pada tarikan bolt berbanding pada perkakas yang membentuk ulirnya. Dalam pembentukan sejuk, perkakasan penggulungan benang silinder mesti mengawal beban jejarian yang melampau semasa membentuk logam tanpa memotong struktur ira. Hasilnya boleh menjadi benang yang lebih kuat, kemasan permukaan yang lebih baik dan output yang lebih pantas—tetapi hanya apabila geometri acuan, salutan, bahan, penjajaran dan pelinciran ditentukan dengan betul. Artikel ini menerangkan di mana acuan bulat mengatasi pilihan rata atau planet, butiran dimensi yang menentukan pematuhan benang dan mengapa keputusan kecil seperti elaun salutan atau reka bentuk chamfer boleh menentukan sama ada pengeluaran memenuhi toleransi gred aeroangkasa atau menyebabkan kegagalan pemasangan yang mahal.

Panduan Die Penggulung Benang Rata Rivet Kereta Api
Memilih acuan penggelek benang yang sesuai untuk pengeluaran pengikat kereta api memerlukan penilaian pembolehubah operasi konkrit dan bukannya bergantung sepenuhnya pada spesifikasi perkakas generik. Jurutera mesti memadankan reka bentuk acuan dengan berat mesin tertentu, julat diameter kosong yang diperlukan dan kelas benang sasaran. Mengimbangi kos pendahuluan perkakas premium terhadap penjimatan jangka panjang yang dijana oleh pengurangan masa henti mesin memastikan acuan yang dipilih dapat menghasilkan pengikat yang memenuhi piawaian keselamatan kereta api serantau secara konsisten.